
 Băng Quấn Bitum
6 Phương Pháp Bảo Vệ Ống Dẫn Trong Ống Lồng: So Sánh Theo ASME B31.8, EN 1594 và QCVN — Tài Liệu Tham Khảo Cho Kỹ Sư Thiết Kế
Giới thiệu
Khi một tuyến đường ống dầu khí, khí đốt, cấp nước hay hạ tầng kỹ thuật khác phải vượt qua một tuyến đường bộ hoặc đường sắt, đây là một trong những thách thức kỹ thuật phức tạp nhất mà kỹ sư thiết kế đường ống phải đối mặt. Điểm giao cắt không chỉ chịu tải trọng động học từ phương tiện và đoàn tàu, mà còn là vị trí tiềm ẩn rủi ro ăn mòn, đoản mạch cathodic protection và hư hỏng lớp phủ chống ăn mòn — những yếu tố có thể rút ngắn đáng kể tuổi thọ công trình.
Giải pháp kỹ thuật phổ biến và được quy chuẩn hóa là hệ thống ống lồng (casing pipe) — một ống bảo vệ đường kính lớn hơn bọc quanh ống dẫn chính. Tuy nhiên, chỉ có ống lồng thôi chưa đủ: cách ống dẫn được đỡ, định tâm và cách điện bên trong ống lồng mới quyết định hiệu quả bảo vệ thực sự trong suốt vòng đời công trình 30–50 năm.
Bài viết này tổng hợp toàn bộ các phương pháp kỹ thuật đang được áp dụng tại Trung Quốc và quốc tế — từ truyền thống đến hiện đại — đặt trong bối cảnh hệ thống tiêu chuẩn và quy chuẩn của Việt Nam, với mục tiêu trở thành tài liệu tham khảo hữu ích cho kỹ sư thiết kế, tư vấn giám sát và chủ đầu tư các dự án đường ống.

Phần 1: Tại Sao Điểm Giao Cắt Là Vị Trí Kỹ Thuật Đặc Biệt?
1.1 Các tác động kỹ thuật đặc thù
Đường ống tại điểm giao cắt với đường bộ và đường sắt phải chịu đồng thời nhiều tác động bất lợi:
Tải trọng động học: Xe tải hạng nặng tạo áp lực truyền xuống đất đến 0.3–0.5 MPa tại độ sâu 1.0–1.5m. Tàu hỏa tạo rung động có tần số 5–50 Hz liên tục, dễ gây mỏi vật liệu tại mối hàn và lớp phủ ống.
Nguy cơ ăn mòn gia tăng: Tại điểm giao cắt với đường sắt điện khí hóa, dòng điện lạc (stray current) từ hệ thống ray-đất có thể đạt 50–200 mA/m² — gấp 10–50 lần mật độ dòng ăn mòn bình thường. Nếu ống dẫn tiếp xúc trực tiếp với ống lồng thép, mạch ăn mòn galvanic hình thành tức thì, phá hủy hiệu quả của hệ thống cathodic protection.
Khó tiếp cận bảo trì: Không thể đào trực tiếp lên để kiểm tra hay sửa chữa khi đường đang khai thác. Thiết kế ban đầu phải đảm bảo tuổi thọ không cần can thiệp trong nhiều thập kỷ.
1.2 Vai trò của ống lồng
Ống lồng giải quyết các vấn đề trên theo ba cơ chế:
- Bảo vệ cơ học: Chịu thay cho ống dẫn toàn bộ tải trọng nén và rung động từ giao thông bên trên
- Phòng ngừa thứ cấp: Nếu ống dẫn rò rỉ, ống lồng ngăn sản phẩm thoát ra môi trường trực tiếp dưới mặt đường
- Khả năng thay thế: Ống dẫn có thể kéo ra và thay mới mà không cần phá đường
Phần 2: Các Phương Pháp Bảo Vệ Và Định Tâm Ống Dẫn Trong Ống Lồng
Đây là nội dung kỹ thuật cốt lõi mà nhiều tài liệu thiết kế trong nước còn bỏ ngỏ. Dưới đây là tổng hợp có hệ thống từ thực tiễn thi công tại Trung Quốc và quốc tế.
Phương pháp 1: Gỗ trượt (Wooden Skids)
Mô tả: Thanh gỗ cứng (gỗ tếch, gỗ thông xử lý áp lực) được đai thép bó chặt xung quanh ống dẫn trước khi đưa vào ống lồng. Thường dùng 3–4 thanh đặt đối xứng, cách nhau khoảng 2–3m dọc chiều dài ống.
Ưu điểm:
- Chi phí vật liệu thấp
- Không cần dụng cụ chuyên dụng
- Có sẵn ở mọi công trường
Nhược điểm nghiêm trọng:
- Gỗ mục theo thời gian, đặc biệt trong môi trường ẩm ướt
- Không đảm bảo cách điện — gỗ khô có điện trở cao, nhưng gỗ ẩm ướt dẫn điện tốt, phá vỡ hệ thống cathodic protection
- Gỗ trương nở khi thấm nước, có thể tạo ứng suất cục bộ lên lớp phủ ống
- Cần 3–6 công nhân để lắp đặt đúng vị trí
- Có thể bị lệch trong quá trình kéo ống vào casing
Phân loại theo tiêu chuẩn quốc tế: Phương pháp này được xếp vào loại “không được khuyến nghị” (not recommended) trong tiêu chuẩn ASME B31.8 và EN 1594, nhưng vẫn còn được dùng phổ biến tại các dự án hạ tầng dân sự ở Việt Nam và Trung Quốc do chi phí thấp.
Phương pháp 2: Lấp đầy cát hoặc đá dăm (Sand/Gravel Annulus Fill)
Mô tả: Sau khi kéo ống dẫn vào ống lồng, bơm cát mịn (hạt 0.5–2mm) hoặc đá dăm (5–10mm) vào khoang vành khăn giữa hai ống. Khoang này được lấp đầy hoàn toàn qua ống bơm từ một đầu casing, cho đến khi vật liệu chảy ra từ đầu còn lại.
Ứng dụng phổ biến tại Trung Quốc: Theo tiêu chuẩn GB 50268-2008 (Quy phạm thi công và nghiệm thu công trình đường ống cấp thoát nước), phương pháp lấp cát được đề cập như một giải pháp chấp nhận được cho đường ống cấp thoát nước đô thị.
Ưu điểm:
- Tạo lớp đệm phân tán tải trọng tương đối đồng đều
- Chi phí vật liệu thấp
- Ngăn chặn nước ngầm xâm nhập vào khoang casing
Nhược điểm kỹ thuật quan trọng:
- Cát trong khoang hoạt động như chất điện phân, tạo điều kiện cho ăn mòn điện hóa giữa ống dẫn thép và ống lồng thép
- Cát bị rửa trôi theo thời gian, tạo túi rỗng gây lún cục bộ
- Nếu cần sửa chữa, toàn bộ cát phải được hút ra và bơm lại — rất tốn kém
- Không đảm bảo cách điện cathodic protection
- Cát ẩm ướt có điện trở suất rất thấp (~2–5 Ω·m), làm ngắn mạch hệ thống bảo vệ điện hóa
Tiêu chuẩn liên quan: GB 50268-2008 (Trung Quốc), TCVN 177:1993 (Việt Nam — gián tiếp cho phép)
Phương pháp 3: Vữa xi măng / Grout (Cement Grouting)
Mô tả: Sau khi kéo ống vào, bơm vữa xi măng không co ngót (non-shrink grout) hoặc hỗn hợp bentonite-xi măng vào khoang vành khăn. Vữa đóng rắn tạo lớp cố định vĩnh viễn, phân tán tải trọng đều trên toàn chu vi ống.
Ứng dụng tại Trung Quốc: Phổ biến trong các dự án đường sắt cao tốc (HSR), metro tại Bắc Kinh, Thượng Hải — nơi yêu cầu kỹ thuật cao về chịu tải và tính toàn vẹn lâu dài. Tiêu chuẩn TB 10621-2014 (Thiết kế đường sắt tốc độ cao Trung Quốc) tham chiếu phương pháp này cho các điểm giao cắt đường ống dưới đường sắt tốc độ cao.
Ưu điểm:
- Tính toàn vẹn cơ học cao — phân tán tải trọng tối ưu
- Ngăn dịch chuyển ống dẫn trong ống lồng
- Không bị rửa trôi
Nhược điểm:
- Vữa là vật liệu có độ dẫn điện nhất định — không đảm bảo cách điện hoàn toàn
- Ống dẫn bị cố định vĩnh viễn, không thể kéo ra thay thế
- Không phù hợp cho đường ống cần kiểm tra định kỳ hoặc thay thế trong tương lai
- Chi phí thi công cao hơn
Tiêu chuẩn liên quan: Không có tiêu chuẩn TCVN cụ thể; tham chiếu ASME B31.8 Appendix R, GB 50268-2008
Phương pháp 4: Spacer polyurethane đúc tại chỗ (Molded-in-place PU Spacer)
Mô tả: Vật liệu polyurethane 2 thành phần (PU 2K) được đổ trực tiếp tại vị trí cần lắp đặt spacer trên ống. PU đóng rắn trong 5–10 phút, bám dính chắc vào ống dẫn. Bề mặt ngoài của PU sau đóng rắn có hệ số ma sát thấp (μ ≈ 0.15–0.25) giúp ống trượt vào casing dễ dàng.
Ứng dụng: Được dùng trong các tình huống không có spacer tiêu chuẩn sẵn tại công trường, hoặc cần kích thước đặc biệt. Hữu ích cho ống bundle (nhiều ống trong một casing).
Ưu điểm:
- Linh hoạt — có thể tạo hình theo bất kỳ kích thước nào bằng khuôn silicon đơn giản
- Bám chắc vào ống, không trượt dọc trong quá trình kéo
- Cách điện tốt (hệ số điện môi cao)
Nhược điểm:
- Yêu cầu tay nghề và kiểm soát chất lượng cao trong quá trình pha trộn
- Khó kiểm soát độ đồng đều khi thi công tại hiện trường
- Chi phí vật liệu PU cao hơn HDPE
Phương pháp 5: Bôi trơn khoang ống (Annulus Lubrication)
Mô tả: Đây là phương pháp hỗ trợ quá trình kéo ống, thường kết hợp với một trong các phương pháp định tâm trên. Các loại chất bôi trơn phổ biến:
- Bentonite slurry: Dung dịch bentonite trộn nước (tỷ lệ 5–8%), bơm vào khoang trước và trong khi kéo. Giảm ma sát, đồng thời làm kín tạm thời khoang casing. Rất phổ biến trong HDD (khoan định hướng ngang) tại Trung Quốc.
- Mỡ chống ma sát gốc lithium hoặc molybdenum: Quét trực tiếp lên mặt ngoài ống trước khi kéo. Giảm hệ số ma sát từ 0.35 xuống còn 0.15–0.20.
- Sáp paraffin: Dùng trong một số công trình dầu khí, có thể điền vào khoang vĩnh viễn sau khi kéo để cách điện và chống ẩm.
Lưu ý kỹ thuật quan trọng: Chất bôi trơn là giải pháp hỗ trợ thi công — không phải giải pháp bảo vệ dài hạn. Không nên dùng như phương pháp định tâm thay thế cho spacer.
Phương pháp 6: Casing Spacer chuyên dụng HDPE/Thép (Recommended Method)
Đây là phương pháp được khuyến nghị bởi tất cả các tiêu chuẩn quốc tế hiện đại (EN 1594, ASME B31.8, GB/T 23257) và là giải pháp được áp dụng trong dự án minh họa tại bài viết này.
Phần 3: Casing Spacer RACI HDPE — Giải Pháp Kỹ Thuật Tối Ưu
3.1 Cấu tạo và nguyên lý
RACI (Italia, thành lập 1952) là nhà sản xuất spacer casing pipe HDPE hàng đầu thế giới, với hệ thống modular dạng vòng lắp ghép (ring assembly). Mỗi vòng spacer được lắp từ các phần tử (element) ghép lại bằng hệ thống răng khóa, không cần bulông hay kim loại. Toàn bộ vật liệu là HDPE — polyethylene mật độ cao.
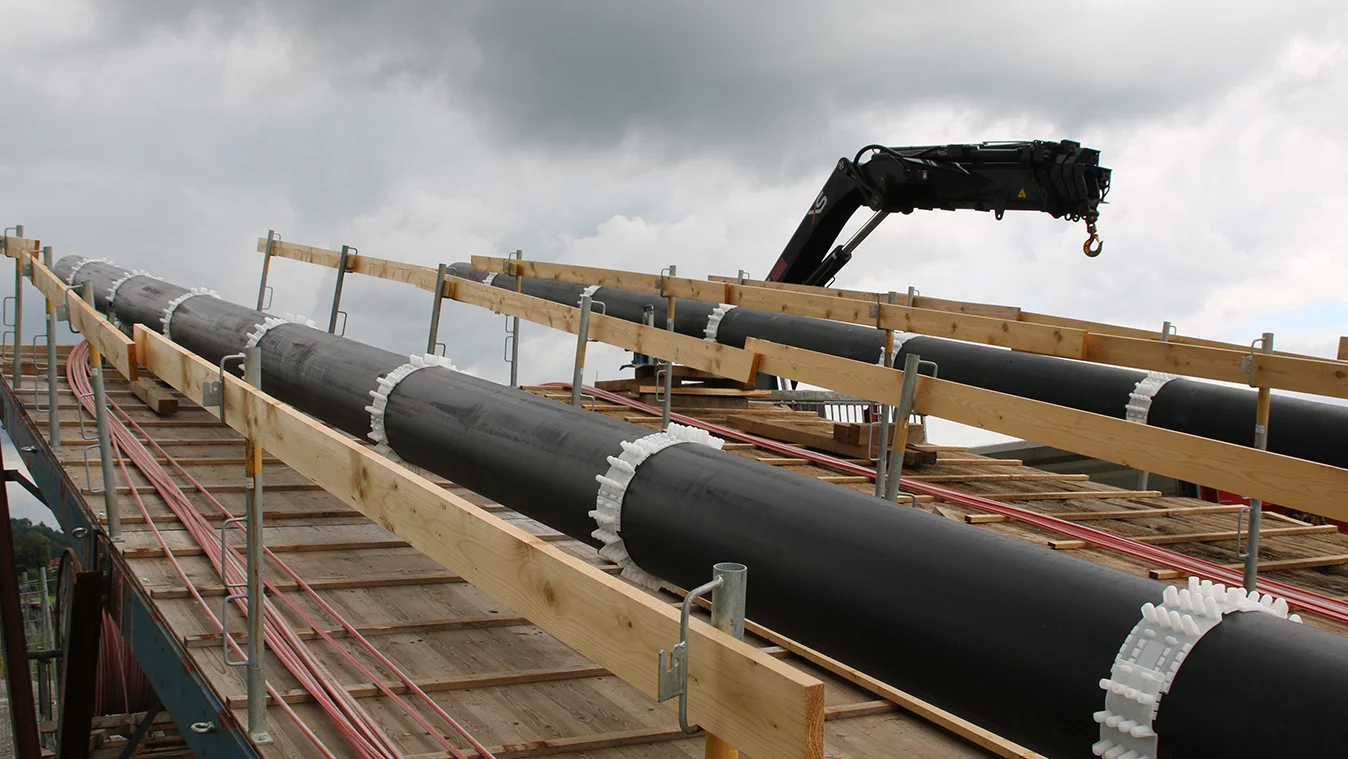
Đặc tính vật liệu HDPE:
- Giới hạn chảy: ≥ 25 N/mm² (theo UNI EN ISO 527-2)
- Độ giãn dài khi đứt: > 200%
- Độ cứng Shore D: 64
- Cường độ điện môi: > 37 kV/mm (ASTM D 149/64) — đảm bảo cách điện hoàn toàn
- Nhiệt độ làm việc tối thiểu: -20°C
- Hệ số ma sát thấp: dễ dàng kéo ống vào casing
3.2 Chức năng kỹ thuật
Cách điện điện hóa (Electrical Insulation): HDPE có cường độ điện môi > 37 kV/mm — cao hơn nhiều lần so với yêu cầu thực tế. Spacer RACI ngăn hoàn toàn tiếp xúc kim loại giữa ống dẫn và ống lồng, duy trì hiệu quả hệ thống cathodic protection trong suốt tuổi thọ công trình.
Định tâm chính xác (Centering): Với khoảng cách lắp đặt 2m/vòng theo khuyến nghị, ống dẫn được đỡ liên tục và đồng đều trên toàn chiều dài crossing. Tránh hiện tượng ống bị võng chạm vào thành casing dưới tác dụng của tải trọng và biến dạng nhiệt.
Bảo vệ lớp phủ trong quá trình kéo: Hệ số ma sát thấp của HDPE và thiết kế runner (gờ trượt) ngăn lớp phủ 3LPE, FBE hoặc PE bị cào xước khi ống trượt vào casing — vốn là nguyên nhân hỏng hóc phổ biến nhất trong lắp đặt truyền thống.
Chống trượt dọc (Anti-slip): Kết hợp với băng PIB (polyisobutylene) tự kết dính quấn tại vị trí spacer trên ống nhựa PE hoặc ống bọc 3LPE, spacer không bị trượt dọc trong quá trình kéo, duy trì đúng vị trí thiết kế.
3.3 Hệ thống sản phẩm theo kích thước
RACI cung cấp hệ thống modular với các series khác nhau phù hợp từng dải đường kính:
| Series | Đường kính ống dẫn | Chiều cao H | Ứng dụng điển hình |
| B19, B50 | DN nhỏ (15–80mm) | 19–50mm | Ống gas phân phối, ống điều khiển nhỏ |
| F25, G25 | DN 50–350mm | 25mm | Ống cấp nước, ống gas trung áp |
| F41, G41 | DN 100–600mm | 41mm | Ống gas cao áp, ống dầu trung bình |
| F60, G60 | DN 200–800mm | 60mm | Ống truyền tải đường kính lớn |
| L series | DN 450–1600mm | 25–200mm | Ống truyền tải đường kính rất lớn |
3.4 End Seal — Bịt đầu ống lồng sau khi kéo ống
Sau khi kéo ống dẫn vào và lắp spacer hoàn chỉnh, hai đầu casing phải được bịt kín bằng end seal để ngăn nước ngầm, cát và các tác nhân xâm nhập vào khoang vành khăn. RACI cung cấp các loại end seal:
- EKF Type (Mod 13500): Hình côn đa kích thước bằng cao su EPDM, có thể cắt chỉnh để phù hợp nhiều kết hợp ống dẫn/ống lồng. Siết bằng đai inox.
- Espansit Type C (Mod 13400): Hình côn cao su CR-SBR dạng đóng (closed) hoặc mở (open). Dạng mở dùng cho đường ống đã thi công xong.
- CSK Type (Mod 13600): End seal co nhiệt bằng polyethylene liên kết chéo, dùng hơi nóng để co khít quanh khe hở giữa hai ống.
- ASTM Multihole Type (Mod 13550): Dùng cho trường hợp bundle pipe — nhiều ống trong một casing, với nhiều lỗ cho từng ống dẫn riêng.
Phần 4: Công Cụ và Vật Liệu Đưa Ống Dẫn Vào Ống Lồng — Bảo Vệ Lớp Phủ, Phương Pháp Kéo, Phương Pháp Đẩy và Phân Bổ Tải Trọng
Đây là phần kỹ thuật thực tiễn mà nhiều tài liệu thiết kế bỏ qua, nhưng lại quyết định trực tiếp đến sự toàn vẹn của lớp phủ và hiệu quả của hệ thống cathodic protection trong suốt vòng đời công trình. Có hai phương pháp chính để đưa ống dẫn vào ống lồng: kéo ống (pulling) từ đầu đón và đẩy ống (pushing/jacking) từ đầu phát. Mỗi phương pháp có ưu điểm, hạn chế và điều kiện áp dụng riêng. Ở cả hai phương pháp, casing spacer đóng vai trò then chốt trong việc bảo vệ lớp phủ ống dẫn trong toàn bộ quá trình thi công.
4.0 Vai Trò của Casing Spacer Trong Việc Bảo Vệ Lớp Phủ Ống Dẫn
Đây là ứng dụng kỹ thuật quan trọng nhất của spacer mà thường bị hiểu thiếu: spacer không chỉ là vật định tâm ống sau khi lắp đặt xong, mà còn là lớp bảo vệ chủ động trong suốt quá trình kéo/đẩy ống vào casing.
Cơ chế hư hỏng lớp phủ khi không có spacer
Khi ống dẫn không có spacer được kéo hoặc đẩy vào ống lồng, điểm tiếp xúc duy nhất giữa ống dẫn và thành ống lồng là đáy ống — nơi toàn bộ trọng lượng ống tập trung. Trong suốt quá trình di chuyển, lớp phủ (3LPE, FBE, epoxy) tại điểm này chịu đồng thời hai lực phá hủy:
- Lực pháp tuyến (Normal force): Trọng lượng ống ép lớp phủ xuống thành ống lồng
- Lực tiếp tuyến (Tangential/Friction force): Ma sát do chuyển động kéo/đẩy gây cào xước bề mặt lớp phủ
Với ống thép đường kính 12″ chứa khí và chuỗi ống dài 30m, trọng lượng ống tác dụng lên điểm tiếp xúc có thể lên đến 1.5–3 tấn lực, kết hợp với ma sát của 30m di chuyển — hoàn toàn đủ để bóc hoàn toàn lớp phủ FBE dày 400μm hoặc tạo ra hàng chục holiday trên lớp 3LPE.
Cơ chế bảo vệ của spacer HDPE
Spacer HDPE giải quyết vấn đề trên theo ba cơ chế đồng thời:
Cơ chế 1 — Phân tán điểm tiếp xúc: Thay vì toàn bộ trọng lượng ống tập trung tại một đường tiếp xúc ở đáy, spacer phân tán tải trọng ra nhiều runner (chân chịu lực) phân bố đều quanh chu vi. Theo khuyến nghị của Public Works Products, số runner tối thiểu phải bằng đường kính danh nghĩa ống tính bằng inch (ví dụ: ống 8″ cần tối thiểu 8 runner). Diện tích tiếp xúc tăng lên, áp lực đơn vị giảm xuống, lớp phủ không bị tập trung ứng suất.
Cơ chế 2 — Hệ số ma sát thấp của HDPE: Runner của spacer HDPE tiếp xúc với thành ống lồng thép, không phải lớp phủ ống dẫn tiếp xúc với ống lồng. Hệ số ma sát của HDPE trên thép (μ ≈ 0.10–0.20) thấp hơn đáng kể so với ma sát trực tiếp của lớp phủ epoxy/polyethylene trên thép (μ ≈ 0.35–0.50). Theo Allied Corrosion Industries, PSI runners có tensile strength 17,600 psi và compression strength 18,000 psi — đủ để chịu tải trọng đầy đủ của ống mà không bị biến dạng trong suốt quá trình kéo/đẩy.
Cơ chế 3 — Bề mặt trong của spacer bảo vệ lớp phủ: Mặt trong của spacer HDPE (mặt tiếp xúc với lớp phủ ống dẫn) được thiết kế với gờ ngang (ribs) nhỏ để bám chắc vào ống nhưng không cào xước lớp phủ. gờ ngang ngăn spacer trượt dọc trong khi kéo/đẩy, đồng thời không gây hư hại lớp phủ ở mặt tiếp xúc trong.
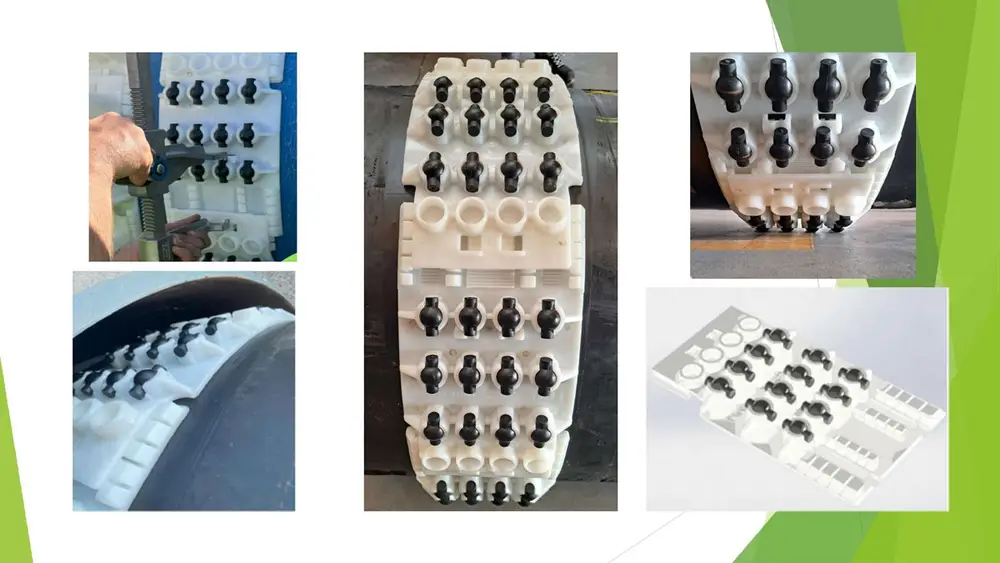
Spacer dạng con lăn (Roller-type Spacer) — Bảo vệ lớp phủ tối ưu cho ống đường kính lớn và crossing dài
Ngoài spacer runner tiêu chuẩn, một số nhà sản xuất (RACI) cung cấp spacer tích hợp con lăn (roller) thay cho runner trượt cố định. Con lăn chuyển động lăn thay vì trượt trên thành ống lồng, gần như triệt tiêu ma sát tiếp tuyến. Đây là giải pháp tối ưu cho:
- Crossing dài trên 50m
- Ống đường kính lớn (DN > 500mm) trọng lượng lớn
- Ống có lớp phủ mỏng hoặc nhạy cảm (FBE, epoxy gốc dung môi)
- Thi công HDD nơi lực kéo cao và ống có thể xoay — spacer RACI duy trì hỗ trợ 360° ngay cả khi ống quay quanh trục
Kết quả thực tế: Ống dẫn vào ống lồng thành công nhờ spacer
Theo dữ liệu từ Allied Corrosion Industries, với spacer HDPE đúng quy cách:
- Ống dẫn được kéo/đẩy vào casing dài đến 300 feet (91.5m) mà không cần bôi trơn bổ sung
- Kiểm tra Holiday Test sau khi kéo cho tỷ lệ lớp phủ nguyên vẹn > 98% so với trước khi kéo
- Lực kéo giảm 40–60% so với khi không có spacer hoặc dùng gỗ trượt, nhờ hệ số ma sát thấp của HDPE runner
Ngược lại, khi dùng gỗ trượt, nghiên cứu của tạp chí Materials Performance ghi nhận tỷ lệ holiday sau khi kéo ống có thể lên đến 15–30% tổng diện tích bề mặt ống — yêu cầu sửa chữa lớp phủ tại hiện trường, tốn kém và khó kiểm soát chất lượng trong không gian chật hẹp của hố thi công.
4.1 Hệ thống Pulling Head — Đầu Kéo Ống
Pulling head là thiết bị gắn vào đầu ống dẫn, có chức năng truyền lực kéo từ tời/cáp sang thân ống mà không gây biến dạng hay hư hại đầu ống. Đây là thiết bị bắt buộc cho mọi chiều dài crossing trên 5m.
Phân loại theo cơ chế gắn kết
- a) Pulling head hàn cứng (Welded Type) — cho ống thép
Một đĩa thép dày (thường 20–40mm) được hàn trực tiếp vào mặt cắt đầu ống thép. Trên đĩa có gắn shackle (khoen móc) hoặc eye bolt để nối cáp kéo. Đây là loại chắc nhất, chịu lực kéo lớn nhất và dùng cho ống đường kính lớn (DN > 300mm) hoặc crossing dài trên 50m. Sau khi kéo xong, đĩa hàn được cắt bỏ bằng máy cắt góc.
- b) Pulling head kẹp cơ học (Mechanical Clamp Type) — cho ống nhựa PE/PVC
Gồm hai nửa vỏ thép hoặc hợp kim nhôm siết quanh thân ống bằng bu-lông. Lực kéo được truyền qua ma sát phân tán trên diện tích tiếp xúc rộng, tránh tập trung ứng suất. Phù hợp cho ống HDPE, PVC và ống bọc composite không thể hàn. Cần chú ý lực siết bu-lông: quá chặt gây biến dạng ống, quá lỏng gây trượt khi kéo.
- c) Pulling head hàn nhiệt (Fusion Bonded Type) — cho ống HDPE áp lực cao
Đầu kéo HDPE đúc sẵn được butt fusion (hàn đầu) trực tiếp vào đầu ống HDPE. Tạo mối nối liền khối, chịu lực kéo dọc tốt hơn kẹp cơ học. Sau khi kéo xong, cắt bỏ đoạn đầu kéo bằng máy cắt, lộ ra bề mặt sạch để hàn nối tiếp đoạn ống tiếp theo. Phương pháp này được PE100+ Association khuyến nghị cho ứng dụng HDD với ống HDPE áp lực cao, nơi lực kéo rất lớn và khoang đầy bùn bentonite cần được ngăn không cho vào bên trong ống.
- d) Pulling head tháo lắp (Removable/Reusable Type)
Thiết kế gồm hai nửa cổ siết (collar) và nắp đầu (end cap) với móc kéo (eye), tháo lắp nhanh bằng bu-lông. Dùng cho các dự án có nhiều đoạn crossing hoặc khi cần tái sử dụng thiết bị. Loại này phổ biến trong công nghệ HDD đường kính nhỏ và trung bình.
Yêu cầu kỹ thuật pulling head
- Nắp đầu bịt kín (end cap/plug): Bắt buộc lắp vào đầu ống trong suốt quá trình kéo để ngăn bùn khoan, cát và nước ngầm vào bên trong ống dẫn — đặc biệt quan trọng với HDD khi khoang ống lồng đầy bentonite slurry.
- Swivel (khớp xoay): Lắp giữa cáp kéo và móc của pulling head để triệt tiêu lực xoắn từ tời cáp, tránh ống bị xoay quanh trục dọc trong quá trình kéo — hiện tượng này có thể gây lệch spacer và hư hại lớp phủ.
- Tính toán lực kéo tối đa: Lực kéo cho phép phụ thuộc vào loại ống và loại pulling head. Công thức tham chiếu theo ASME B31.8:
F_max = 0.5 × A_thành_ống × SMYS
Trong đó:
F_max = Lực kéo tối đa cho phép (N)
A_thành_ống = Diện tích tiết diện ngang thành ống (mm²)
SMYS = Giới hạn chảy nhỏ nhất quy định của vật liệu ống (MPa)
Ví dụ: Ống API 5L X52, DN 355.6mm (14″), thành 9.5mm → A = π × 355.6 × 9.5 ≈ 10,614 mm² → F_max = 0.5 × 10,614 × 358 MPa ≈ 1,900 kN
4.2 Nose Cone — Đầu Côn Dẫn Hướng
Nose cone là phần hình côn gắn vào mũi đầu ống trước pulling head, tạo bề mặt trơn nhẵn dẫn hướng ống vào miệng casing pipe mà không bị mắc kẹt hay cạo xước lớp phủ tại điểm tiếp xúc đầu tiên. Đây là chi tiết đơn giản nhưng không thể bỏ qua, đặc biệt khi:
- Miệng casing không hoàn toàn thẳng trục với ống dẫn
- Ống dẫn có lớp phủ 3LPE dày, dễ bị bóc tại góc nhọn
- Casing được thi công bằng pipe jacking và có thể có gờ hàn bên trong tại mối nối
Thông số kỹ thuật nose cone:
- Góc côn: 15°–25° (góc nhỏ hơn cho ống lớn và crossing dài)
- Chiều dài côn: thường bằng 1.5–2 lần đường kính ngoài ống dẫn
- Vật liệu: HDPE đúc, thép phủ cao su, hoặc polyurethane — bề mặt nhẵn, không mài mòn lớp phủ
- Một số thiết kế tích hợp luôn pulling head và nose cone thành một khối duy nhất (integrated pull head/nose cone) để tiết kiệm thời gian lắp đặt
4.3 Chất Bôi Trơn và Vật Liệu Hỗ Trợ Kéo Ống
Chất bôi trơn giảm hệ số ma sát giữa runner của spacer và thành trong casing, từ đó giảm lực kéo cần thiết và bảo vệ lớp phủ ống trong toàn bộ quá trình kéo.
Các loại chất bôi trơn phù hợp:
| Loại | Thành phần | Hệ số ma sát μ | Ghi chú |
| Bentonite slurry | Bentonite + nước (5–8%) | 0.10–0.15 | Phổ biến nhất trong HDD; bơm vào khoang trước khi kéo |
| Flax soap | Xà phòng hạt lanh pha nước | 0.15–0.20 | Tiêu chuẩn Iowa DOT, AASHTO; thân thiện môi trường |
| Mỡ lithium tổng hợp | Lithium complex grease | 0.15–0.20 | Quét trực tiếp lên runner của spacer |
| Dung dịch polymer | PAM (Polyacrylamide) | 0.08–0.12 | Hiệu quả cao nhất; dùng trong crossing > 100m |
Lưu ý quan trọng theo tiêu chuẩn Iowa DOT (Section 2553) và AASHTO: Không dùng dầu mỡ gốc dầu mỏ (petroleum-based lubricants) để bôi trơn casing spacer — dầu mỏ có thể phá hủy lớp cao su của gasket nối ống và gây ô nhiễm đất nền xung quanh.
4.4 Hệ Thống Kéo Ống — Thiết Bị Cơ Giới
Tời kéo cáp (Winch): Thiết bị chính để tạo lực kéo. Tời thủy lực có thể tạo lực đến 500 kN, phù hợp cho ống đường kính lớn. Cần lắp đồng hồ đo lực (dynamometer/load cell) trên cáp kéo để theo dõi liên tục và dừng ngay nếu lực kéo vượt giới hạn cho phép.
Cáp kéo (Wire rope/Pull cable): Được luồn qua toàn bộ chiều dài ống lồng từ trước khi kéo ống vào. Đường kính cáp tối thiểu được tính theo:
D_cáp ≥ F_max / (Hệ số an toàn × Tải trọng phá vỡ đơn vị diện tích cáp)
Thông thường dùng hệ số an toàn 5:1 theo API RP 2A.
Con lăn dẫn hướng (Roller guide/Pipe roller): Đặt tại miệng hố kéo và dọc chiều dài chuỗi ống để đỡ trọng lượng ống dẫn, tránh ống tỳ xuống đất tạo điểm uốn cục bộ và hư hại lớp phủ tại vị trí ống tiếp xúc mặt đất trước khi đi vào casing.
Giá đỡ ống (Pipe cradle/Pipe support): Khung chữ V hoặc chữ U đặt dọc chuỗi ống đang chờ kéo, khoảng cách 3–5m/giá, để phân bổ đều trọng lượng ống lên nhiều điểm thay vì tập trung tại vài điểm tiếp xúc mặt đất.
4.5 Phương Pháp Đẩy Ống (Pipe Pushing / Hydraulic Jacking) — Thay Thế Hoặc Bổ Sung Cho Kéo Ống
Ngoài phương pháp kéo ống bằng tời/cáp, trong nhiều tình huống thực tế, đẩy ống dẫn vào ống lồng bằng kích thủy lực (hydraulic jack) là phương pháp kỹ thuật phù hợp hơn. Đây là phương pháp phổ biến trong thi công tại Trung Quốc và quốc tế, đặc biệt với các crossing ngắn và ống đường kính trung bình.
Nguyên lý hoạt động
Kích thủy lực được đặt tại hố phát (launch pit/jacking pit) phía sau đầu ống dẫn. Lực đẩy từ kích truyền qua thrust ring (vòng đệm phân lực) bao quanh chu vi ống, sau đó lan tỏa đồng đều vào thành ống dẫn, đẩy toàn bộ chuỗi ống tiến vào ống lồng. Tại hố đón (reception pit), ống dẫn trồi ra và được nối tiếp với đường ống chính.
Chu kỳ đẩy một hành trình kích (thường 1–2m): kích duỗi ra đẩy ống → kích thu về → chèn spacer block giữa kích và thrust ring để duy trì tiến độ → kích duỗi lại → lặp lại đến khi ống vào hết.
Cấu phần thiết bị chính
Kích thủy lực (Hydraulic jack): Thường dùng loại hành trình dài (long-stroke), lực đẩy từ 50–500 tấn tùy đường kính ống. Theo phương trình cơ bản:
F_đẩy = P × A_xi-lanh
Trong đó:
F_đẩy = Lực đẩy (kN)
P = Áp suất thủy lực (MPa)
A_xi-lanh = Diện tích tiết diện xi-lanh (mm²)
Ví dụ: Kích D=160mm, P=40MPa
→ F_đẩy = 40 × π/4 × 160² = 803 kN ≈ 82 tấn lực
Thrust ring (vòng phân lực): Vòng thép hoặc hợp kim bao quanh toàn bộ chu vi đầu ống, có chức năng phân bổ đều lực đẩy từ kích ra toàn bộ tiết diện thành ống. Không có thrust ring, lực đẩy tập trung tại vài điểm tiếp xúc giữa kích và ống — gây biến dạng cục bộ hoặc vỡ ống. Đây là bài học kinh nghiệm quan trọng: mọi thi công đẩy ống đều bắt buộc dùng thrust ring, không thể dùng kích đẩy trực tiếp vào thành ống.
Thrust block (bệ phản lực): Khối bê tông hoặc thép đúc vào thành hố phát, tiếp nhận phản lực của kích và truyền xuống đất nền xung quanh hố. Diện tích thrust block phải đủ lớn để áp lực phản lực không vượt sức chịu tải của đất nền tại hố.
Spacer block (khối đệm hành trình): Các đoạn thép ngắn được chèn vào giữa kích và thrust ring sau mỗi hành trình đầy, giúp duy trì tiến độ đẩy mà không cần di chuyển lại kích.
Jacking frame (khung định hướng): Khung thép định vị kích đúng trục tâm ống lồng, đảm bảo lực đẩy hoàn toàn theo phương dọc trục, không lệch góc gây ứng suất uốn lên ống dẫn.
Vai trò của casing spacer trong phương pháp đẩy ống
Trong phương pháp đẩy, casing spacer còn quan trọng hơn phương pháp kéo vì:
- Hướng lực ngược: Khi đẩy, trọng lực vẫn kéo ống xuống đáy casing trong khi lực đẩy theo chiều ngang. Spacer phải đỡ đều toàn bộ trọng lượng ống dẫn trong casing ngay từ khi đoạn đầu tiên vào đến khi đoạn cuối cùng được đẩy xong.
- Kiểm soát hướng đẩy: Nếu ống không được định tâm tốt, lực đẩy sẽ tạo moment uốn tại các mối nối ống — đặc biệt nguy hiểm với mối nối cơ học (mechanical joint) hoặc mối nối có gioăng cao su. Spacer giữ ống đồng tâm, đảm bảo lực đẩy truyền thuần tuý theo chiều dọc trục.
- Bảo vệ lớp phủ khi đẩy: Runner của spacer HDPE tiếp xúc với thành ống lồng trong toàn bộ quá trình đẩy — cơ chế bảo vệ tương tự như khi kéo, nhưng áp lực tiếp xúc có thể lớn hơn do ứng suất đẩy cộng trọng lực.
So sánh phương pháp đẩy kích và kéo tời
| Tiêu chí | Kéo ống (Pulling) | Đẩy kích (Pushing/Jacking) |
| Nguồn lực | Tời cáp, lực kéo | Kích thủy lực, lực đẩy |
| Chiều dài tối đa | Đến 300–500m (HDD) | Thường dưới 100–150m |
| Độ chính xác hướng | Phụ thuộc HDD/pilot bore | Kiểm soát tốt hơn với jacking frame |
| Yêu cầu hố thi công | Hố nhỏ ở một đầu | Hố phát phải đủ dài chứa kích + ống |
| Ứng dụng với ống PE | Rất phổ biến (HDD) | Hạn chế — dễ gây biến dạng ống mỏng |
| Ứng dụng với ống thép | Phổ biến | Rất phổ biến (pipe jacking) |
| Kiểm soát lực | Qua dynamometer trên cáp | Qua đồng hồ áp suất kích |
| Khi lực vượt giới hạn | Cáp giãn, dừng được | Ống có thể biến dạng đột ngột |
| Khả năng kết hợp | Thường dùng đơn lẻ | Có thể kết hợp kích đẩy + tời kéo từ hai đầu |
Trường hợp kết hợp cả đẩy và kéo đồng thời: Với crossing đặc biệt dài hoặc khi ống nặng, có thể dùng kích đẩy từ hố phát trong khi tời kéo từ hố đón — hai lực cùng chiều giúp giảm đôi lực yêu cầu tại mỗi đầu. Phương pháp này đòi hỏi phối hợp chặt chẽ và hệ thống liên lạc giữa hai đầu hố để dừng đồng bộ khi cần.
Ứng dụng tại Trung Quốc và Việt Nam
Tại Trung Quốc, phương pháp đẩy ống dẫn vào ống lồng được dùng phổ biến sau khi đã thi công ống lồng bằng pipe jacking (顶管). Sau khi ống lồng thép đã ở trong lòng đất, nhân công lắp spacer HDPE lên chuỗi ống dẫn tại hố phát, rồi dùng kích thủy lực đẩy từng đoạn vào — mỗi đoạn thường 6m — cho đến khi hoàn chỉnh. Tiêu chuẩn SY/T 0015-2014 của Trung Quốc quy định rõ yêu cầu về thrust ring và kiểm soát lực đẩy tối đa không vượt quá khả năng chịu lực dọc trục của ống và mối nối.
Tại Việt Nam, phương pháp này ít được đề cập trong tiêu chuẩn trong nước nhưng được áp dụng thực tế trong nhiều dự án hạ tầng đô thị — đặc biệt các dự án cấp nước sử dụng ống gang cầu (ductile iron) hoặc ống thép qua đường bộ ở các thành phố lớn.
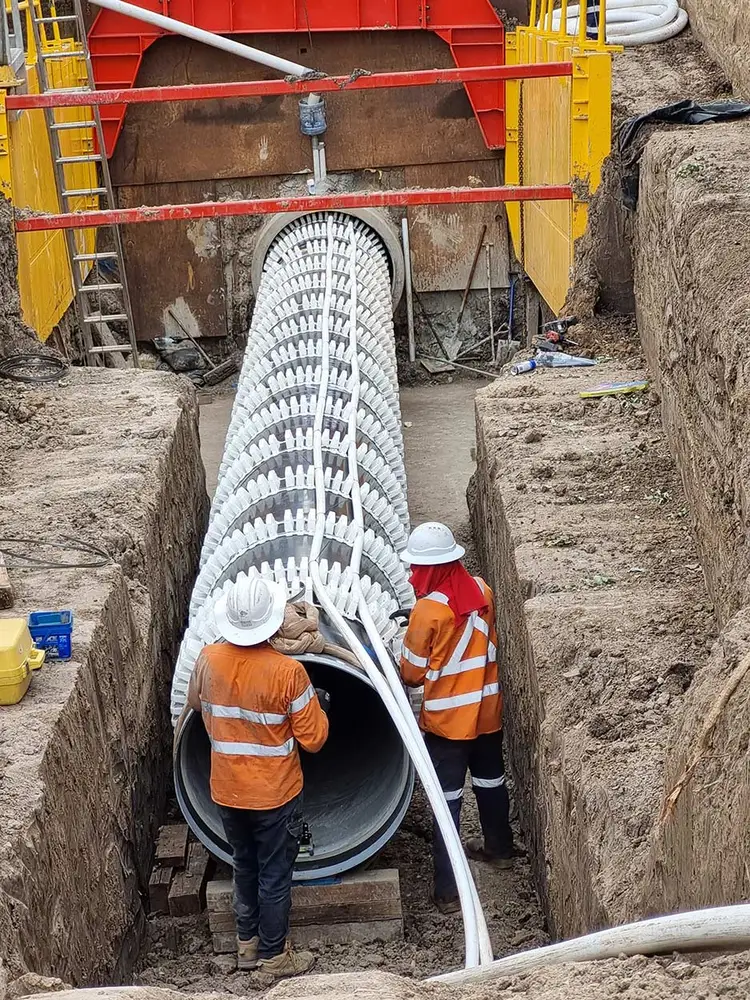
4.6 Phân Bổ Tải Trọng Ống Dẫn Trong Ống Lồng — Nguyên Lý Và Tính Toán
Sau khi kéo ống dẫn vào ống lồng, trọng lượng bản thân ống dẫn (cộng trọng lượng sản phẩm bên trong khi vận hành) phải được truyền xuống thành ống lồng thông qua các vòng spacer. Nếu khoảng cách giữa các spacer quá lớn, ống dẫn bị võng xuống dưới trọng lực, tỳ trực tiếp vào thành dưới của ống lồng — phá vỡ cách điện và gây ăn mòn điện hóa tập trung.
Nguyên lý dầm liên tục (Continuous Beam)
Ống dẫn trong ống lồng hoạt động như một dầm liên tục được đỡ tại nhiều điểm (các vòng spacer). Độ võng giữa hai vòng spacer liền kề được tính theo cơ học vật liệu:
δ_max = (5 × w × L⁴) / (384 × E × I)
Trong đó:
δ_max = Độ võng lớn nhất tại giữa nhịp (m)
w = Tải trọng phân bổ đều = Trọng lượng ống/m + Trọng lượng sản phẩm/m (N/m)
L = Khoảng cách giữa hai vòng spacer (m)
E = Modulus đàn hồi của vật liệu ống (Pa)
— Ống thép carbon: E = 207,000 MPa
— Ống HDPE PE100: E = 800–1,100 MPa (phụ thuộc nhiệt độ)
I = Moment quán tính tiết diện ống (m⁴)
I = π/64 × (OD⁴ – ID⁴)
Điều kiện giới hạn: δ_max phải nhỏ hơn khe hở thực tế giữa OD ống dẫn (kể cả lớp phủ) và ID ống lồng trừ đi chiều cao runner của spacer. Trong thực tế, thường khống chế δ_max ≤ 5–10mm để có biên độ an toàn.
Ví dụ tính toán thực tế
Bài toán: Ống thép API 5L X52, DN 219.1mm (8″), thành 6.4mm, lớp phủ 3LPE 3mm → OD tổng = 225.1mm. Ống lồng DN 355.6mm (14″), ID = 342.9mm. Chiều cao spacer H = 41mm (RACI F41). Ống vận chuyển khí đốt.
Khe hở thực = (342.9 – 225.1)/2 – 41 = 17.9mm
→ Giới hạn δ_max ≤ 10mm
Trọng lượng ống/m:
w_ống = π × 219.1mm × 6.4mm × 7,850 kg/m³ × 9.81 m/s² / 10⁶ ≈ 84 N/m
Trọng lượng khí (bỏ qua vì rất nhẹ): w_khí ≈ 0
→ w_tổng = 84 N/m
E_thép = 207 × 10⁹ Pa
I = π/64 × (0.2191⁴ – 0.2063⁴) = 4.78 × 10⁻⁵ m⁴
Từ công thức: L = [(384 × E × I × δ_max) / (5 × w)]^(1/4)
L = [(384 × 207×10⁹ × 4.78×10⁻⁵ × 0.010) / (5 × 84)]^(1/4)
L ≈ 7.2m
→ Khoảng cách spacer tối đa ≈ 7.2m (chọn 6m để an toàn)
Lưu ý: Với ống HDPE (E thấp hơn ~250 lần so với thép), khoảng cách spacer phải rút ngắn đáng kể — thường chỉ 1.0–1.5m — để đảm bảo cùng tiêu chí độ võng.
Tải trọng tập trung tại mối nối ống
Mối nối ống (flanged joint, mechanical coupling, bell-and-spigot) thường nặng hơn thân ống từ 1.5–3 lần. Tiêu chuẩn Iowa DOT Section 2553 và AASHTO yêu cầu lắp một vòng spacer trong vòng 30cm (1 foot) về mỗi phía của mỗi mối nối ống, bất kể khoảng cách spacer thông thường là bao nhiêu. Quy định này ngăn mối nối trở thành điểm tập trung ứng suất cục bộ và bảo vệ mối nối khỏi bị tỳ trực tiếp vào thành ống lồng.
Theo khuyến nghị của CCI Piping Systems, vị trí lắp đặt spacer chuẩn là: một spacer cách 30–60cm về mỗi phía của mối nối ống, sau đó cứ mỗi 1.8–2.4m đặt thêm một spacer — tổng cộng tối thiểu 3 spacer cho mỗi đoạn ống tiêu chuẩn 6m.
Bảng tra nhanh khoảng cách spacer theo các tài liệu kỹ thuật quốc tế
| Tài liệu tham chiếu | Khoảng cách spacer tối đa | Khoảng cách tại mối nối |
| RACI (Italy) — Catalog Mod 13100 | 2.0m | Double ring (2 vòng) |
4.7 Quy Trình Thi Công Hoàn Chỉnh — Kéo Ống Và Đẩy Ống — Từng Bước Thực Tế
Giai đoạn chuẩn bị (trước khi kéo):
- Kiểm tra Holiday Test toàn bộ đoạn ống dẫn — ghi biên bản kết quả
- Lắp băng PIB chống trượt (anti-slip tape) tại vị trí mỗi vòng spacer (bắt buộc với ống PE hoặc bọc 3LPE)
- Lắp spacer HDPE theo tính toán: double ring tại hai đầu ống + hai bên mọi mối nối; single ring cách đều 2m ở đoạn giữa
- Lắp nose cone vào mũi đầu ống
- Lắp pulling head phía sau nose cone — kiểm tra moment lực siết bu-lông đúng thiết kế
- Lắp swivel giữa cáp kéo và pulling head — bắt buộc, không được bỏ qua
- Bịt đầu ống bằng end cap kín nước
- Luồn cáp kéo qua toàn bộ chiều dài ống lồng
- Bố trí con lăn dẫn hướng và giá đỡ ống dọc chuỗi ống phía ngoài hố
Giai đoạn kéo ống:
- Bơm chất bôi trơn vào khoang casing trước khi bắt đầu
- Kéo ống với tốc độ đều 0.5–2.0m/phút — không giật cục
- Theo dõi liên tục đồng hồ đo lực (dynamometer) — dừng ngay nếu vượt F_max
- Nếu lực kéo tăng đột ngột mà ống không tiến: dừng, bơm thêm bôi trơn, kiểm tra spacer trước khi tiếp tục
Giai đoạn hoàn thiện (sau khi kéo):
- Tháo pulling head và nose cone
- Kiểm tra Holiday Test lại phần ống lộ ra ngoài hai đầu casing — so sánh với kết quả trước khi kéo
- Lắp end seal tại hai đầu casing (EKF, CSK hoặc ASTM Multihole tùy kết cấu)
- Lắp isolation flange (bích cách điện) tại van và đầu nối gần nhất ngoài crossing
- Đo điện thế ống-đất (pipe-to-soil potential) xác nhận cathodic protection hoạt động bình thường
- Lấp đất, hoàn trả mặt bằng, lắp biển cảnh báo theo QCVN 20:2023/BCT
Phần 5: Tiêu Chuẩn và Quy Chuẩn Áp Dụng — Tổng Hợp Cho Kỹ Sư Thiết Kế
5.1 Hệ thống văn bản pháp quy Việt Nam
Đây là bộ tài liệu bắt buộc kỹ sư thiết kế đường ống tại Việt Nam phải nắm vững:
QCVN 20:2023/BCT — Quy chuẩn kỹ thuật quốc gia về an toàn đường ống dẫn khí đốt cố định bằng kim loại
(Ban hành kèm Thông tư 23/2023/TT-BCT, hiệu lực từ 31/5/2024 — thay thế QCVN 01:2016/BCT)
Điều khoản trực tiếp liên quan:
- Điều 2.4.10.2: Trường hợp đường ống dẫn khí chôn ngầm cắt ngang qua đường bộ hoặc đường sắt, phải áp dụng các biện pháp tăng cường chống rung động và va đập đối với đường ống.
- Điều 1.3.12: Định nghĩa khoảng cách an toàn tính từ mép ngoài cùng của ống lồng bảo vệ đến mép gần nhất của các đối tượng được bảo vệ.
- Điều 2.6.5.3: Các biển cảnh báo phải được lắp đặt tại vị trí giao cắt của đường ống dẫn khí với đường bộ, đường sắt.
- Điều 2.8.4.1: Yêu cầu tuần tra định kỳ, đặc biệt tại đoạn vượt sông, đường sắt và đường cao tốc, để xem xét khả năng bảo vệ bổ sung.
Khuyến nghị: QCVN 20:2023/BCT là văn bản bắt buộc cho mọi dự án đường ống dẫn khí đốt tại Việt Nam. Tuy nhiên, quy chuẩn này không quy định cụ thể phải dùng casing spacer — kỹ sư thiết kế cần tự bổ sung yêu cầu này vào hồ sơ thiết kế dựa trên đánh giá kỹ thuật.
Chi tiết về các quy định pháp lý Việt Nam cho ống lồng giao cắt đường bộ/đường sắt đã được phân tích đầy đủ tại bài viết Ống lồng trong thi công đường ống tại Việt Nam.
Nghị định 25/2019/NĐ-CP
Sửa đổi các Nghị định về an toàn công trình dầu khí trên đất liền
Quy định tại Điều khoản liên quan: “Trường hợp đường ống chôn ngầm chạy cắt ngang qua đường giao thông bộ hoặc đường sắt, tổ chức, cá nhân phải áp dụng bổ sung các giải pháp kỹ thuật tăng cường chống rung động và va đập đối với đường ống.”
Khuyến nghị: Nghị định này áp dụng cho công trình dầu khí trên đất liền. Việc dùng ống lồng kết hợp casing spacer là cách thực tế nhất để chứng minh tuân thủ yêu cầu này trong hồ sơ thiết kế kỹ thuật.
TCVN 177:1993 — Đường ống dẫn khí đặt ở đất liền
Quy định kỹ thuật tạm thời về hành lang an toàn
Điều 2.10 quy định: “Khi thiết kế các đoạn đường ống đi qua đường ô tô, đường sắt, đầm lầy: sông, suối cần phải có các biện pháp kỹ thuật đặc biệt để đảm bảo an toàn, như chiều dầy thành ống, tăng chiều sâu đặt ống, dùng ống lồng bao bọc, tăng cường các lớp sơn bảo vệ.”
TCVN 5066:1990 — Đường ống chính dẫn khí đốt, dầu mỏ và sản phẩm dầu mỏ đặt ngầm
Yêu cầu chung về thiết kế chống ăn mòn
Tiêu chuẩn này quy định về thiết kế hệ thống cathodic protection và lớp phủ chống ăn mòn — nền tảng kỹ thuật để hiểu tại sao caching spacer cách điện là thiết yếu.
Điều 1.4 yêu cầu: “Sử dụng trạm catốt để thiết kế chống ăn mòn đường ống ngầm phải thoả thuận bằng văn bản với các cơ quan quản lý các công trình ngầm lân cận.”
GB 50268-2008 — Quy phạm thi công và nghiệm thu đường ống cấp thoát nước
(Tiêu chuẩn Trung Quốc — thường được tham chiếu trong các dự án hạ tầng đô thị tại Việt Nam)
Đây là tài liệu kỹ thuật chi tiết nhất về quy trình thi công ống lồng, phương pháp HDD, phương pháp đẩy ống (pipe jacking/顶管) và các yêu cầu nghiệm thu tại điểm giao cắt đường bộ.
5.2 Tiêu chuẩn quốc tế khuyến nghị tham chiếu
ASME B31.8:2020 — Gas Transmission and Distribution Piping Systems
Tiêu chuẩn Mỹ, được nhiều chủ đầu tư dầu khí tại Việt Nam (PVGas, PTSC, các liên doanh nước ngoài) áp dụng hoặc yêu cầu tham chiếu. Appendix R quy định chi tiết về thiết kế crossing, bao gồm yêu cầu casing spacer cách điện.
Điều khoản chính: ASME B31.8 Section 841.1 yêu cầu carrier pipe phải được cách điện khỏi casing bằng vật liệu phi kim loại, đặt cách nhau không quá 10 feet (3.0m).
EN 1594:2013 — Gas supply systems — Pipelines for maximum operating pressure over 16 bar
Tiêu chuẩn Châu Âu. Điều 6.6 quy định cụ thể về casing pipe crossing, trong đó yêu cầu:
- Spacer cách điện tại khoảng cách ≤ 2m
- End seal tại cả hai đầu casing
- Kiểm tra Holiday Test trước và sau khi lắp đặt
GB/T 23257:2017 — Tiêu chuẩn lớp phủ polyethylene ống thép chôn ngầm (Trung Quốc)
Tiêu chuẩn này (được sửa đổi năm 2017) yêu cầu sử dụng spacer cách điện tại tất cả điểm giao cắt đường sắt và đường bộ đối với ống dẫn dầu khí có lớp phủ 3LPE/2LPE.
SY/T 0015-2014 — Tiêu chuẩn thiết kế crossing đường ống dầu khí (Trung Quốc)
Quy định chi tiết nhất về kỹ thuật thi công casing pipe tại Trung Quốc. Bao gồm yêu cầu về:
- Loại spacer sử dụng (HDPE hoặc thép bọc nhựa)
- Khoảng cách giữa các vòng spacer (không quá 3m)
- Yêu cầu Holiday Test
- Phương pháp bơm cát hoặc inert fill nếu không dùng spacer
Phần 6: Quy Trình Thiết Kế Crossing Theo Tiêu Chuẩn — Checklist Cho Kỹ Sư
Bước 1: Khảo sát và thu thập dữ liệu đầu vào
- Đường kính ngoài (OD) ống dẫn bao gồm lớp phủ
- Đường kính trong (ID) ống lồng
- Chiều dài crossing (L)
- Áp lực thiết kế và loại sản phẩm vận chuyển
- Tải trọng thiết kế từ đường bộ (HL-93 hoặc theo 22TCN-272) / đường sắt (Cooper E80)
- Loại lớp phủ ống dẫn: FBE, 3LPE, 2LPE, epoxy, hay khác
- Yêu cầu cathodic protection hiện hữu trên tuyến
Bước 2: Lựa chọn loại spacer và tính toán số lượng
- Công thức tính số lượng vòng spacer theo RACI:
- R_total = L/I + 3
- Trong đó:
- R_total = Tổng số vòng spacer
- L = Chiều dài crossing (m)
- I = Khoảng cách khuyến nghị giữa các vòng (1.8–2.0m)
- +3: bao gồm 2 vòng kép tại hai đầu ống + 1 dự phòng
Lựa chọn chiều cao element (H):
- OD_ống_dẫn + 2×H + dung sai (12–15mm) < ID_ống_lồng
- Ví dụ tính toán:
- Ống dẫn OD = 355.6mm (14″, bọc 3LPE tổng OD = 368mm)
- Ống lồng ID = 500mm
- H tối đa = (500 – 368 – 15) / 2 = 58.5mm → chọn H = 41mm (series F41/G41)
- Chiều dài crossing = 20m → R = 20/2 + 3 = 13 vòng
- Số element/vòng cho OD 355mm: 3× F41 + 1× G41 (theo catalog RACI)
Bước 3: Thiết kế pulling head và nose cone
- Chọn loại pulling head phù hợp với loại ống (hàn cho ống thép, kẹp cơ học cho PE)
- Tính toán lực kéo tối đa cho phép = 0.5 × tiết diện thành ống × giới hạn chảy vật liệu
- Kiểm tra lực kéo tính toán < lực kéo cho phép
- Thiết kế nose cone với góc côn 15–25° để dẫn hướng vào casing
Bước 4: Lựa chọn và thiết kế end seal
- Xác định khe hở vành khăn tại đầu casing: (ID_casing – OD_carrier) / 2
- Chọn loại end seal phù hợp: EKF cho khe hở nhỏ–trung bình, ASTM Multihole cho bundle pipe
- Quy định trong bản vẽ: vị trí lắp đặt, phương pháp siết đai inox, yêu cầu kiểm tra sau lắp
Bước 5: Đặc tả kỹ thuật Holiday Test
Theo EN 1594 và ASME B31.8:
- Thực hiện trước khi lắp đặt ống vào casing: kiểm tra lớp phủ toàn bộ đoạn crossing
- Điện áp kiểm tra: 5 V/μm chiều dày lớp phủ (ví dụ: 3LPE dày 3mm → 15,000V)
- Thực hiện sau khi kéo ống vào casing: kiểm tra lại tại hai đầu ống lộ ra ngoài casing
- Lập biên bản Holiday Test vào hồ sơ hoàn công
Phần 7: So Sánh Tổng Hợp Các Phương Pháp Bảo Vệ Ống Dẫn Trong Ống Lồng
| Tiêu chí đánh giá | Gỗ trượt | Lấp cát | Vữa xi măng | PU đúc tại chỗ | Spacer HDPE RACI |
| Bảo vệ lớp phủ khi kéo | ❌ Kém | ❌ Không | ✅ Tốt | ✅ Tốt | ✅✅ Rất tốt |
| Cách điện cathodic protection | ❌ Không | ❌ Không | ⚠️ Kém | ✅ Tốt | ✅✅ Xuất sắc |
| Định tâm ống lâu dài | ❌ Kém | ⚠️ Trung bình | ✅ Tốt | ✅ Tốt | ✅✅ Rất tốt |
| Khả năng kéo ra bảo trì | ✅ Được | ❌ Khó | ❌ Không | ✅ Được | ✅✅ Dễ dàng |
| Tuổi thọ | ❌ < 10 năm | ⚠️ Biến thiên | ✅ > 30 năm | ✅ > 30 năm | ✅✅ > 50 năm |
| Phù hợp ASME B31.8 | ❌ Không | ❌ Không | ⚠️ Có điều kiện | ✅ Được | ✅✅ Đáp ứng đầy đủ |
| Phù hợp EN 1594 | ❌ Không | ❌ Không | ⚠️ Có điều kiện | ✅ Được | ✅✅ Đáp ứng đầy đủ |
| Phù hợp GB/T 23257 | ❌ Không | ⚠️ Một phần | ✅ Được | ✅ Được | ✅✅ Đáp ứng đầy đủ |
| Chi phí vật liệu | Thấp | Rất thấp | Trung bình | Trung bình | Trung bình–Cao |
| Chi phí nhân công lắp đặt | Cao | Rất cao | Cao | Trung bình | Thấp |
| Chi phí bảo trì vòng đời | Rất cao | Cao | Không bảo trì được | Thấp | Rất thấp |
Kết luận: Khi tính tổng chi phí vòng đời (Life Cycle Cost = LCC), spacer HDPE RACI cho chi phí thấp nhất do tiết kiệm nhân công lắp đặt, không cần lấp cát và cho phép thay thế ống trong tương lai mà không phá hủy hệ thống.
Phần 8: Khoảng Trống Pháp Lý Tại Việt Nam và Khuyến Nghị
8.1 Nhận định về hệ thống tiêu chuẩn hiện hành
Hệ thống quy chuẩn Việt Nam hiện tại:
✅ Bắt buộc dùng ống lồng khi đường ống dẫn khí đốt cắt ngang đường bộ/đường sắt (QCVN 20:2023/BCT, Nghị định 25/2019/NĐ-CP)
✅ Yêu cầu biện pháp tăng cường chống rung động và va đập
❌ Chưa có tiêu chuẩn quốc gia (TCVN) riêng về casing spacer cách điện
❌ Chưa quy định cụ thể khoảng cách đặt spacer, loại vật liệu spacer, hay yêu cầu Holiday Test sau lắp đặt
Đây là khoảng trống đáng kể so với:
- Trung Quốc: GB/T 23257:2017 + SY/T 0015-2014 quy định chi tiết
- EU: EN 1594:2013 yêu cầu spacer cách điện ≤ 2m
- Mỹ: ASME B31.8 Section 841.1 quy định cụ thể
8.2 Khuyến nghị thực hành cho kỹ sư thiết kế
- Tham chiếu đa tiêu chuẩn: Trong hồ sơ thiết kế kỹ thuật, kỹ sư nên chủ động ghi rõ các tiêu chuẩn tham chiếu:
- QCVN 20:2023/BCT (bắt buộc)
- ASME B31.8:2020 (cho đường ống dầu khí áp lực cao)
- EN 1594:2013 (nếu dự án có vốn Châu Âu hoặc tiêu chuẩn châu Âu)
- GB 50268-2008 (cho đường ống cấp thoát nước)
- Luôn bao gồm yêu cầu spacer cách điện trong hồ sơ thiết kế: Dù QCVN không bắt buộc cụ thể, kỹ sư có trách nhiệm chuyên môn đảm bảo hệ thống cathodic protection không bị ngắn mạch. Hồ sơ thiết kế nên có:
- Bản vẽ chi tiết vị trí spacer dọc chiều dài crossing
- Đặc tả vật liệu spacer (HDPE, chiều cao H, series phù hợp)
- Yêu cầu Holiday Test trước và sau khi kéo ống
- Đặc tả end seal tại hai đầu casing
- Lưu ý đặc biệt với đường sắt điện khí hóa: Tại điểm giao cắt với đường sắt đô thị (metro, đường sắt tốc độ cao), dòng điện lạc từ hệ thống cấp điện ray là mối nguy hàng đầu. Kỹ sư cần:
- Yêu cầu spacer HDPE hoặc spacer chịu lực cao (reinforced elements)
- Kiểm tra và xác nhận điện thế ống-đất trước và sau thi công
- Lắp đặt bích cách điện (isolation flange) tại van xả và đầu nối gần khu vực crossing
- Tài liệu hóa đầy đủ: Toàn bộ quy trình thi công crossing — từ vận chuyển spacer, lắp đặt, kéo ống đến Holiday Test — cần được lập biên bản và ảnh chụp đưa vào hồ sơ hoàn công. Đây là yêu cầu ngày càng được chủ đầu tư lớn và bảo hiểm công trình đặt ra.
Kết Luận
Việc thiết kế và thi công ống lồng qua đường bộ và đường sắt không chỉ là lắp một ống thép lớn hơn bọc ngoài ống dẫn. Đây là hệ thống kỹ thuật phức hợp bao gồm: lựa chọn spacer định tâm và cách điện phù hợp, thiết kế pulling head và nose cone đúng kỹ thuật, lắp end seal đảm bảo kín nước, và thực hiện Holiday Test xác nhận tính toàn vẹn lớp phủ.
Kinh nghiệm thực tiễn từ Trung Quốc — nơi có hàng nghìn km đường ống vượt qua đường sắt cao tốc và đường bộ cao tốc — cho thấy: spacer HDPE chuyên dụng kết hợp end seal là giải pháp duy nhất đảm bảo đồng thời bảo vệ cơ học, cách điện cathodic protection và khả năng bảo trì trong vòng đời 30–50 năm. Các phương pháp thay thế như gỗ trượt hay lấp cát đều có những hạn chế kỹ thuật nghiêm trọng, đặc biệt trong bối cảnh hạ tầng giao thông Việt Nam ngày càng nâng cấp lên tốc độ cao và điện khí hóa.
Hệ thống tiêu chuẩn Việt Nam đang trong giai đoạn hoàn thiện. Trong khi chờ tiêu chuẩn TCVN riêng về casing spacer được ban hành, kỹ sư thiết kế có trách nhiệm chuyên môn chủ động áp dụng các thực hành tốt nhất từ ASME B31.8, EN 1594 và GB/T 23257 vào hồ sơ thiết kế của mình — không chỉ để tuân thủ pháp lý mà còn để bảo vệ sự an toàn và tuổi thọ của công trình mà mình chịu trách nhiệm.
Tài Liệu Tham Khảo
Quy chuẩn và tiêu chuẩn Việt Nam
- QCVN 20:2023/BCT — Quy chuẩn kỹ thuật quốc gia về an toàn đường ống dẫn khí đốt cố định bằng kim loại (ban hành kèm Thông tư 23/2023/TT-BCT)
- QCVN 01:2016/BCT — Quy chuẩn kỹ thuật quốc gia về an toàn đường ống dẫn khí đốt cố định bằng kim loại (đã hết hiệu lực, thay bởi QCVN 20:2023/BCT)
- Nghị định 25/2019/NĐ-CP — Sửa đổi các Nghị định về an toàn công trình dầu khí trên đất liền
- TCVN 177:1993 — Đường ống dẫn khí đặt ở đất liền — Quy định kỹ thuật tạm thời về hành lang an toàn
- TCVN 5066:1990 — Đường ống chính dẫn khí đốt, dầu mỏ và sản phẩm dầu mỏ đặt ngầm dưới đất — Yêu cầu chung về thiết kế chống ăn mòn
- TCVN 4090:1985 — Đường ống chính dẫn dầu và sản phẩm dầu — Tiêu chuẩn thiết kế
- GB 50268-2008 — 给水排水管道工程施工及验收规范 (Trung Quốc, tham chiếu)
- TCVN 9207:2012 — Đặt đường dây dẫn điện trong nhà ở và công trình công cộng — Tiêu chuẩn thiết kế
Tiêu chuẩn quốc tế
- ASME B31.8:2020 — Gas Transmission and Distribution Piping Systems
- ASME B31.3:2020 — Process Piping
- EN 1594:2013 — Gas supply systems — Pipelines for maximum operating pressure over 16 bar
- GB/T 23257:2017 — 埋地钢质管道聚乙烯防腐层 (Polyethylene coating for buried steel pipeline, China)
- SY/T 0015-2014 — 跨越工程设计规范 (Design code for pipeline crossing, China)
- TB 10621-2014 — 高速铁路设计规范 (Design code for high-speed railway, China)
Tài liệu kỹ thuật nhà sản xuất
- RACI srl — Catalog HDPE Spacers Mod. 13100, Edition 10/2016, Milano, Italy
- RACI srl — Pipeline Protection Accessories & End Seals Technical Catalog, Edition 10/2016
Bài viết được biên soạn dựa trên tổng hợp từ các quy chuẩn, tiêu chuẩn kỹ thuật hiện hành và tài liệu kỹ thuật nhà sản xuất. Nội dung mang tính tham khảo — kỹ sư thiết kế cần kiểm tra phiên bản hiệu lực mới nhất của các tiêu chuẩn và tuân thủ yêu cầu cụ thể của từng dự án.